Halkaisijaltaan 10 mm:n titaanistanko kestää 30 tonnin kuorman ja toimii myös sydänstenttinä ihmiskehossa 20 vuoden ajan. Tämän materiaalin "yleistä" suorituskykyä tukee erittäin tiukka valmistusprosessi. Raaka-aineista valmiisiin tuotteisiin 0,1 %:n poikkeama voi tehdä koko tuoteerän käyttökelvottomaksi. Seuraavat kuusi vaihetta muodostavat "make-or-break" -linjan titaanitankojen valmistuksessa.
1. Oikeiden raaka-aineiden valinta: suorituskyvyn "geenit".
Titaanitankojen suorituskyky on lukittu raaka-ainevaiheesta lähtien.
Ilmailu: Ti-6Al-4V (GR5) on laajalti käytetty, ja se tasapainottaa 900 MPa-tason lujuutta ja sitkeyttä.
Lääketieteelliset implantit: Epäpuhtauspitoisuutta on valvottava tarkasti. Jokaista 1 ppm:n epäpuhtauksien lisäystä kohti hylkäämisen riski kasvaa 10 %.
Ainesosia valmistettaessa sieni-titaani- ja alumiini-vanadiini-mestariseos tulee myös punnita milligramman tarkkuudella, jotta vältetään hivenaineiden vaihtelut, jotka voivat johtaa hallitsemattomaan mikrorakenteeseen myöhemmässä vaiheessa.
2. Sulatus: "Alkemisointi" tyhjössä
Titaani "nielee" happea ja typpeä yli 1500 asteen lämpötiloissa ja muuttuu hauraaksi välittömästi. Siksi sulatusprosessi on suoritettava tyhjiökaarisulatusuunissa (VAR) tai elektronisuihkukylmäuunissa (EBCHM).
• VAR: Sulattamalla tiivistetyt elektrodit kerros kerrokselta, kuten "3D-tulostus", voidaan saada harkkoja, joiden puhtaus on yli 99,995 %.
EBCHM: Elektronisuihkupyyhkäisyä käyttämällä suuritiheyksiset inkluusiot, kuten volframi ja molybdeeni, voidaan haihduttaa suoraan. Lentokoneen roottorilaatuiset titaanitangot on sulatettava uudelleen kahdesti.
Yhden sulatuksen jälkeen on otettava näytteitä spektrivertailua varten. Jos komponenttien erottelu on suurempi kuin 0,3 %, koko uuni romutetaan.
3. Termomekaaninen käsittely: "kiekon" takominen jänteiksi ja luiksi
Titaaniharkko kuumennetaan ensin faasisiirtymäpisteeseen (noin 995 astetta), ja sitten toistuvasti järkytetään ja vedetään + kaksivaiheiselle alueelle.
Vain kun taontasuhde on suurempi tai yhtä suuri kuin 3:1, voidaan sisäiset mikrohuokoset tiivistää.
Jokaisen läpimenon muodonmuutos tulee hallita 20–40 %:n sisällä. Jos se on liian nopea, se aiheuttaa repeytymistä; jos se on liian hidas, jyvät ovat karkeita.
Sen jälkeen se kuumavalssataan aihioiksi lämpötilavirhevaatimuksen ollessa ±5 astetta. Muuten saman tangon etu- ja takaosien suorituskykyero voi olla 15 %.
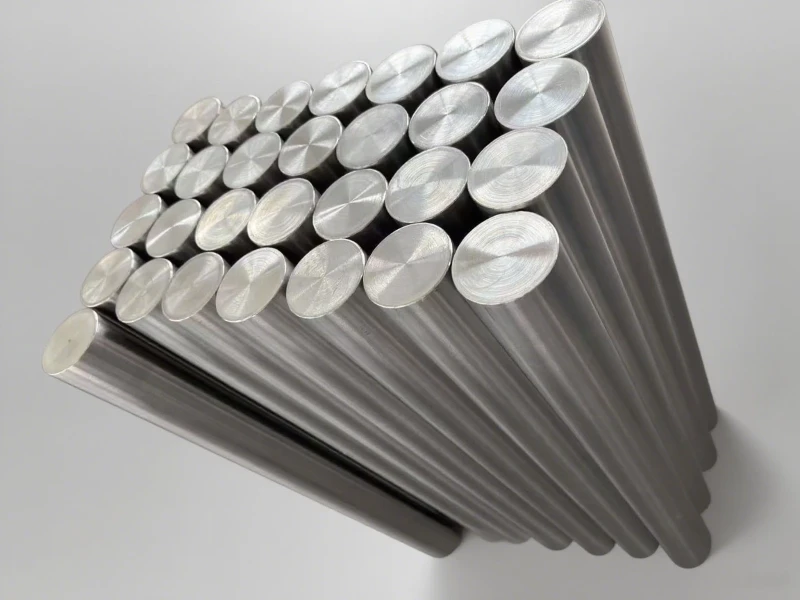
4. Lämpökäsittely: Mikrorakenteen "hienosäätö".
Homogenoiva hehkutus: 850 astetta /2 h koostumuksen erottelun poistamiseksi;
Liuoskäsittely ja vanhentaminen: 940-asteinen vesisammutus + 540-asteinen vanhentaminen 4 tunnin ajan, jolloin +-faasisuhde saavuttaa 80:20 ja lujuutta voidaan lisätä edelleen 12 %.
5. Pintakäsittely: Titaanitangojen panssari
• Peittaus: HF:n ja HNO₃:n sekoitettu liuos poistaa oksidihilsettä ja paljastaa hopeanvalkoisen pohjan.
Haalari: 0,3 mm:n teräshaulat iskevät pintaan nopeudella 60 m/s, aiheuttaen puristusjännityksen 200 MPa:n tasolla ja pidentäen väsymisikää 50 %.
Elektrolyyttinen kiillotus: Lääketieteelliset titaanitangot kiillotetaan elektrolyyttisesti, jotta pinnan karheus Ra on pienempi tai yhtä suuri kuin 0,1 μm, mikä vähentää bakteerien tarttumista 80 %.
Anodinen hapetus: Muodostuu 2 μm oksidikalvo, joka ei ole vain korroosionkestävä, vaan myös värjätty.
6. Tunnistus: Näytön riskit laskevat nollaan
• Kemiallinen koostumus: Jokainen sauva tarkastetaan spektrometrillä. Jos alkuainepoikkeama ylittää 0,01 %, se poistetaan.
Mekaaniset ominaisuudet: Satunnaisnäyte vetokoetta varten, jos murtovenymä on alle 10 %, koko erä palautetaan.
Tuhoamaton testaus:
- Ultraäänitestaus (UT): Havaittu sulkeumia ja vikoja yli Ф0,8 mm:n titaanisangoissa.
- Pyörrevirta ET: Tunnista pinnan halkeamat 0,05 mm syvyydessä;
Mikrorakenne: Tutki raekokoa ja -jakaumaa metallografisella mikroskoopilla.
Johtopäätös
Titaanistankojen valmistus on taistelua "mikronitasoisia vikoja vastaan". Epäpuhtauksien hallinnasta ppm-tasolla 1 μm:n pinnan karheuteen jokainen askel haastaa fyysiset rajat. Tulevaisuudessa 3D-tulostus ja lähes verkkomuodon muodostaminen voivat lyhentää prosessia, mutta "lopullisen suorituskyvyn" tavoittelu ei koskaan vaarannu.